
江蘇維能電気有限公司は2009年4月23日に設立され、産業用電熱、電熱追跡ケーブル、制御システムの研究、開発、生産、販売、サービスに従事する専門メーカーです。
2025 年 6 月 12 日
エアダクトヒーターは、最新の暖房および換気システム、特に家庭用の不可欠なコンポーネントです。
詳細を見る45 kW の浸漬ヒーターが II 2G Ex db IIC T4 GB と書かれたプレートとともに現場に到着します。加熱する溶媒タンクは、回収ユニットのゾーン 1 にあります。すべてが整い、インストールはレビューに合格します。そのヒーターをExマークのない安価なフランジモデルと交換すると、エレメント自体がどれほど良く作られていても、同じタンクが点火源になります。
危険場所の認定により、機器を設置できるかどうかが決まります。ゾーン、ガスまたは粉塵のグループ、温度クラス、保護レベル、およびそれぞれの背後にある有効な証明書などのチェックは予測可能です。
認証は適合性評価であり、品質グレードではありません。承認された認証機関は、IEC 60079 シリーズに照らして 1 つの機器設計をテストし、メーカーの品質システムを監査し、対象となる正確なバリアントを指定した証明書を発行します。あなたが受け取るのは、機器が使用される可能性がある場所に関する記述です: ゾーン、ガスまたは塵のグループ、温度クラス、周囲範囲。ヒーターが10年後も動作するかどうかについてはほとんど言及されていない。
証明書も譲渡できません。電力定格、端子ボックス、またはシースの材質を変更すると、バリアントが元の範囲外に押し出される可能性があります。そして、パンフレットではなくマーキングプレートが法的なインターフェースです。検査員は試運転時と監査のたびにこの文書を読みます。
ATEX は EU の法的枠組みであり、指令 2014/34/EU を通じて機器に導入されています。製品をグループ I (鉱業) とグループ II (地上産業) に分類し、保護レベルに応じてカテゴリー 1、2、および 3 に分類します。認証機関が EU 型式検査を発行し、メーカーが適合宣言に署名し、製品には認証機関番号が付いた CE マークが付けられます。
IECEx は、認定機器スキームを通じて運営されています。 ExCB は試験報告書と証明書を発行し、製造業者は生産現場の品質評価報告書を保持します。ほとんどの国では直接的な法的強制力はありませんが、証明書は公開データベースで検索できるため、検証が迅速に行われ、技術的証拠として広く受け入れられています。
北米では、NEC に基づくクラスおよびディビジョンのマーキング、または第 505 条および第 506 条のゾーン システムが使用されており、全国的に認められた試験機関によるリストが記載されています。英国は、英国の承認機関を経由する並行ルートを実行しています。これらのスキームはいずれも他のスキームに代わるものではありません。ATEX のみに認定されたヒーターでも、テキサスまたは UKCA サイトに設置する前に評価が必要です。
ゾーンは、機器ベンダーではなくサイトによって決定されます。したがって、機器はゾーンが要求する少なくとも保護レベルを提供する必要があります。
| 雰囲気 | ゾーン | 機器カテゴリー | 保護レベル | 通常のリリース |
|---|---|---|---|---|
| ガスまたは蒸気 | ゾーン 0 | 1G | ガ | 継続的または長期間 |
| ガスまたは蒸気 | ゾーン 1 | 2G | Gb | 通常の動作中に発生する可能性があります |
| ガスまたは蒸気 | ゾーン 2 | 3G | GC | 可能性は低く、長続きしない |
| ほこり | ゾーン 20 | 1D | ダ | 継続的または長期間 |
| ほこり | ゾーン 21 | 2D | Db | 通常の動作中に発生する可能性があります |
| ほこり | ゾーン 22 | 3D | 直流 | 可能性は低く、長続きしない |
プラントにゾーン 1 エリアとゾーン 2 エリアの両方がある場合、両方の 2G 機器を標準化するほうが、2 つの予備パッケージ、2 つの配線手順、および 2 セットの図面を維持するよりも全体としてコストが安くなることがよくあります。
冒頭の例のプレートを取り出します: II 2G Ex db IIC T4 Gb、周囲温度 -20 °C ~ 60 °C、その後に証明書番号が続きます。各要素が質問に答えます。
温度クラス制限は 450 °C の T1 から 85 °C の T6 までです。自己発火温度が 180 °C の流体中の T4 ヒーターには、プロセス温度と塵の層が追加されるとほとんど余裕がなくなり、そこから多くの仕様ミスが始まります。
タンク内では、保護コンセプトは決定の半分にすぎません。フランジ浸漬ヒーターは、数キロワットと広い加熱面を必要とする大型容器に適しています。スクリュープラグタイプは、より小さなノズルとより簡単なメンテナンススケジュールに適合します。シースの材質、要素表面のワット密度、および流体グループはすべて、温度クラスの計算に入力されます。
実際の例としては、ゾーン 1 および 2 の義務について ATEX に認定された 6 kW、380 V フランジ接続浸漬ヒーターがあります。その評価は、流体が T4 または T3 制限以下に留まらなければならない小規模から中型のタンクに適しており、証明書の範囲はエレメントだけでなくターミナル エンクロージャもカバーしています。より広範囲を比較する購入者 防爆浸漬ヒーター範囲 カタログ番号が認定されていると仮定する前に、バリエーションの範囲を確認する必要があります。
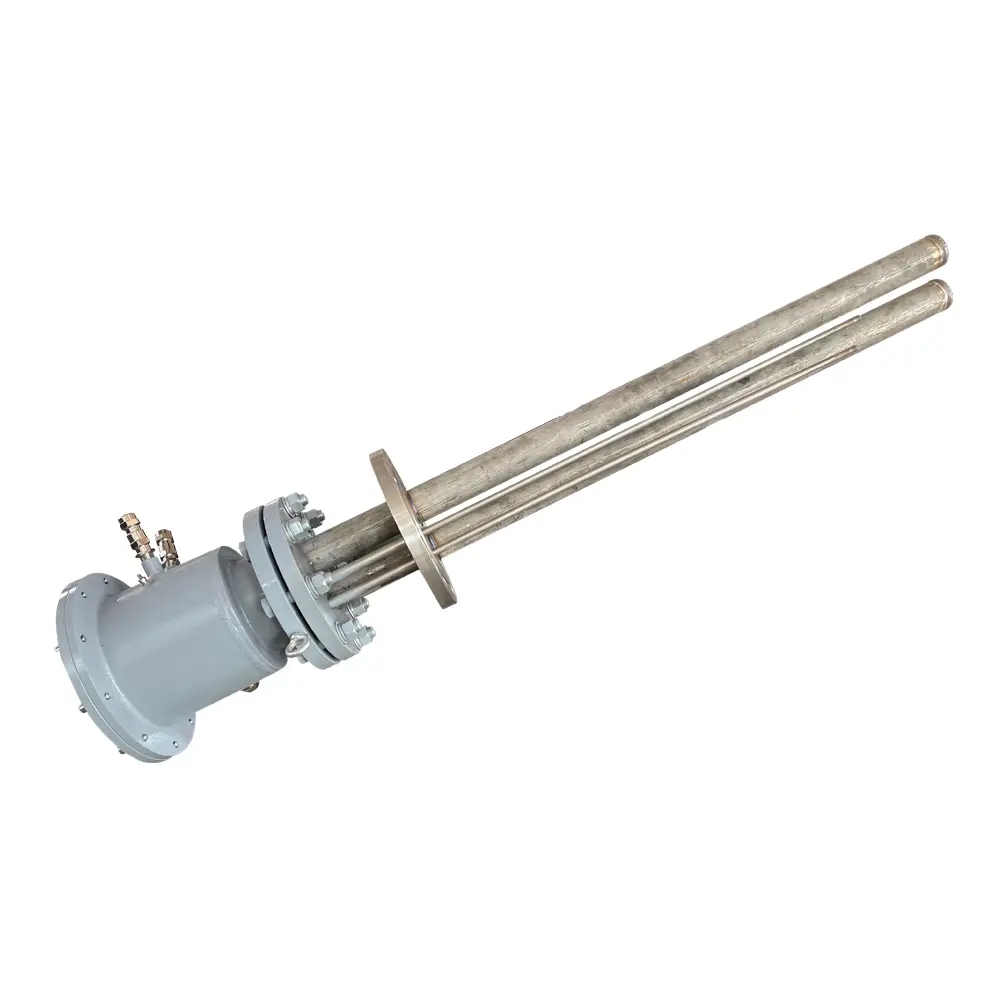 380V 6kW ATEX 防爆浸漬ヒーター ATEX/IECEx 認定のゾーン 1 および 2 タンク用 6 kW 380 V フランジ浸漬ヒーター。端子エンクロージャ認定および危険区域準拠の詳細を備えています。 製品を見る→
認定されていないコントロール パネルから電力を供給されている認定されたヒーターは、認定されていないヒーターと同じくらい早く検査に合格しません。ゾーンエリア用のキャビネットには独自の保護コンセプト、証明書、マーキングがあり、認定されていないグランドはエンクロージャの定格を無効にするため、ケーブルの入り口、グランド、およびブリーザはそれと一致する必要があります。
同じことがトレース加熱にも当てはまります。危険場所追跡制御キャビネットは、温度制御、監視、および警報機能を、そのゾーンで承認された筐体内で組み合わせ、電源、感知回路、および警報接点を 1 つの認定された境界内に保ちます。
インストールの練習も重要です。に関するご案内 防爆電気ヒーターの構造、設置および操作 に、エンクロージャの向きとケーブル配線が試運転時のコンプライアンスにどのように影響するかを示します。
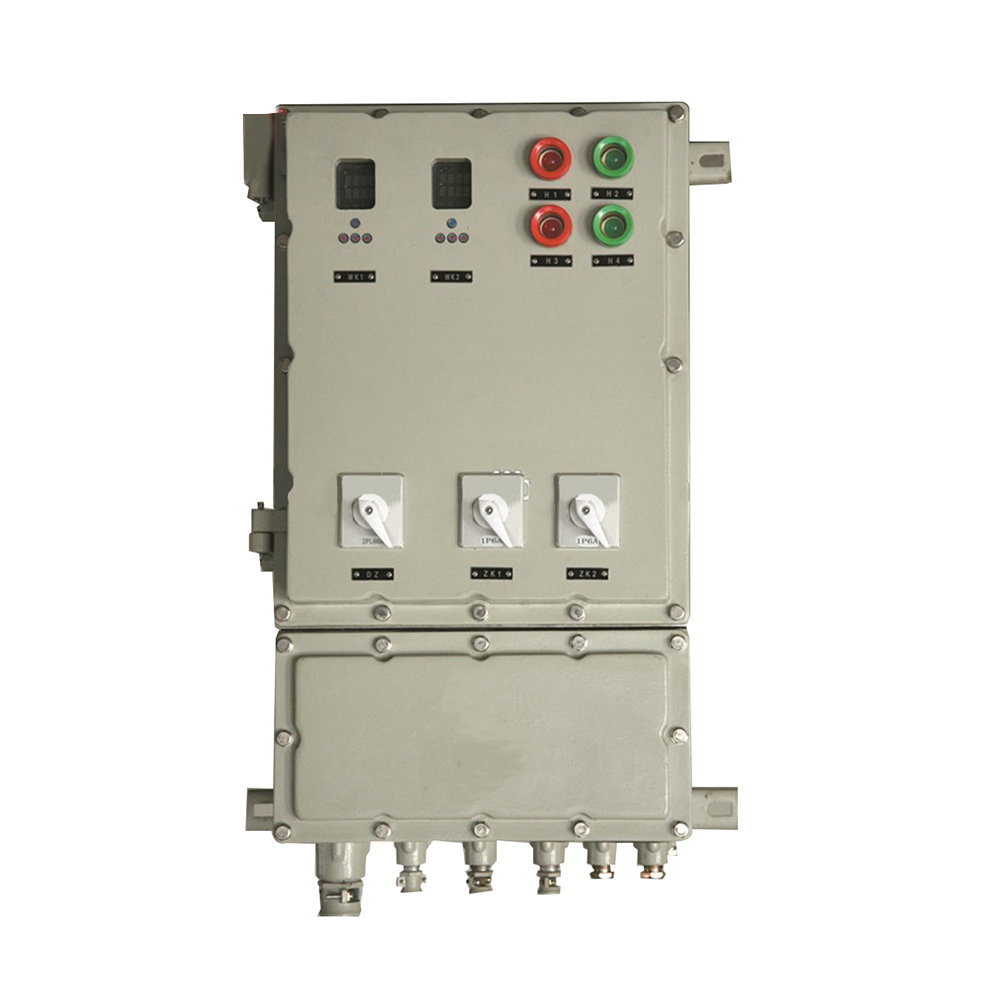 産業用電気ヒーター用耐圧防爆制御盤 密閉されたケーブル入口と制御コンポーネントを備えた鋳造アルミニウムまたは溶接スチール製のエンクロージャで、認証と試運転の詳細が重要となる危険エリアのヒーター設置に適しています。 製品を見る→
 危険場所用ヒートトレース制御キャビネット 温度および電力管理による電気ヒートトレースの制御と監視を行い、要求の厳しい現場での凍結防止とプロセス温度維持のために 1 ~ 72 回路をサポートします。 製品を見る→
認定に関する問題のほとんどは技術的なものではなく管理的なものであり、箱を開けるとすぐに発生します。
認証は、ゾーン図面、流体データ、および認証範囲が 1 つのテーブルに収まる仕様段階で処理するのが最も簡単です。機器が現場に到着すると、あらゆるギャップが変更命令、遅延、または停止に変わります。注文前のマーキングの確認には午後かかります。後から修正するにはプロジェクトがかかります。
